 中文简体


Čišćenje stroja za injekcijsko prešanje je razlika između 25-minutne promjene boje i trosatnog gubitka proizvodnje. Pravilno izvedeno pročišćavanje gura staru smolu, karbonizirane naslage i ostatke pigmenta iz cijevi, vijka i mlaznice tako da sljedeći materijal počinje čistim. Žurno čišćenje ostavlja za sobom kontaminaciju, a ta se kontaminacija pojavljuje kao crne mrlje, pruge ili naglo povećanje otpadaka u trenutku kada plijesan počne teći.
Što je pročišćavanje u injekcijskom prešanju?
Čišćenje je proces čišćenja kojim se uklanjaju ostaci termoplastičnog materijala iz jedinice za plastificiranje stroja za injekcijsko prešanje. Operater puni smjesu za čišćenje, ili u jednostavnim slučajevima žrtvovanu smolu, i gura je kroz vijak i cijev pri kontroliranoj temperaturi i protutlaku. Materijal za pročišćavanje istiskuje prethodnu smolu, skuplja pigment i degradirani polimer i izlazi iz mlaznice kao komad.
Dvije metode dominiraju industrijom. Mehaničke smjese za čišćenje čiste visokom viskoznošću i smicanjem, fizički ribajući stijenku bačve i letve vijaka. Kemijski spojevi za čišćenje sadrže aktivne sastojke koji razgrađuju karbonizirani polimer na molekularnoj razini. Većina kalupara drži oboje na zalihama: mehanički stupanj za rutinske promjene i kemijski stupanj za karbonizirano nakupljanje i održavanje.
Kada biste trebali očistiti stroj za injekcijsko prešanje?
Očistite prema rasporedu, a ne nakon što se pojave nedostaci. U trenutku kada crne mrlje ili pruge u boji dođu do kalupa, kontaminacija je već na vijku iu vrućem kanalu, a svaki pokušaj prije završetka čišćenja je otpad.
| Okidač | Kontaminacija ostavljena | Posljedica preskakanja čistke |
|---|---|---|
| Promjena materijala | Ostatak prethodne smole s različitom temperaturom taljenja | Degradirani polimer, loše linije zavara, lomljivi dijelovi |
| Promjena boje | Pigment zarobljen na letvicama vijaka i stijenki bačve | Pruge boje i odbačeni kozmetički dijelovi |
| Planirano gašenje | Karbonizacija smole u vrućoj bačvi | Crne mrlje i miris spaljenog pri sljedećem pokretanju |
| Povlačenje vijka ili održavanje | Materijal blokiran u nepovratnom ventilu i vijcima | Kontaminacija se širi na druge kalupe i strojeve |
Dodajte korak čišćenja svakoj ulaznici za promjenu. Pisani popis pokretača sprječava operatere da donesu odluku u hodu, a održavanju daje dokumentiranu osnovnu vrijednost kada vremena čišćenja počnu rasti.
Mehanička naspram kemijskih spojeva za čišćenje
Odabir spoja određuje brzinu čišćenja i dubinu čišćenja, stoga provjerite mehanizam prije kupnje jedne vrećice.
| Točka usporedbe | Smjesa za mehaničko čišćenje | Kemijska smjesa za čišćenje |
|---|---|---|
| Mehanizam za čišćenje | Ispiranje i posmična sila visoke viskoznosti | Kemijska reakcija omekšava i otapa talog |
| Najprikladnije za | Rutinske promjene materijala i boja | Karbonizirane naslage, crne mrlje, duga gašenja |
| Temperatura obrade | Odgovara prozoru proizvodne smole | Često zahtijeva stupanj više temperature |
| Čišćenje nakon čišćenja | minimalno; kompatibilan s većinom smola | Možda će trebati naknadno mehaničko čišćenje |
| Rizik od zlouporabe | Niska kada se temperature održavaju ispravno | Toplinska oštećenja ako rade izvan preporučenog raspona |
Za prijelaze tamne u svijetlu boju, mehaničko čišćenje uklanja većinu pigmenta u jednom ili dva ciklusa. Za bačvu koja je stajala u stanju mirovanja dva tjedna, odmah prijeđite na kemijsko čišćenje kako biste uklonili karbonizirane slojeve.
Kako očistiti stroj za injekcijsko prešanje: korak po korak
Koristite istu disciplinu svaki put. Dosljedan postupak daje predvidljiv rezultat.
- Ispraznite spremnik. Zaustavite dopremanje smole i pokrenite vijak sve dok novi materijal ne uđe u cijev. Svježa smola razrjeđuje čišćenje i produljuje ciklus.
- Postavite temperaturu obrade. Prilagodite temperaturu bačve prema preporučenom rasponu dobavljača smjese za čišćenje, obično blizu gornjeg raspona prethodne smole.
- Napunite smjesu za čišćenje. Dodajte dovoljno materijala da ispunite volumen bačve najmanje jedan i pol puta, što je minimalna učinkovita doza za većinu stupnjeva.
- Izvedite kratke udarce pročišćavanja s protutlakom. Upotrijebite otprilike 30 do 50 posto normalne brzine vijka i umjeren protutlak i izbacite kratke puževe umjesto jednog dugog guranja. Kratki potezi brže prenose onečišćenje do mlaznice jer više puta odvajaju talinu od letvica vijka.
- Pregledajte svaki puž. Nastavite dok izbačeni puž ne postane jednolike boje i teksture. Ako se crne mrlje ponovno pojave nakon dva čista pražnjenja, prebacite se na kemijsko čišćenje prije punjenja proizvodne smole.
- Stavite novu smolu i testirajte. Unesite sljedeći materijal, izbacite nekoliko malih dijelova u zrak ili u posudu za pročišćavanje i potvrdite da je talina čista prije zatvaranja kalupa.
Uobičajeni problemi s čišćenjem i kako ih riješiti
Većina kvarova pri pročišćavanju povezana je s temperaturom, volumenom pročišćavanja ili istrošenošću stroja.
| Problem | Vjerojatni uzrok | Korektivna radnja |
|---|---|---|
| Čišćenje traje predugo | Temperatura bačve preniska za stupanj pročišćavanja | Podignite bačvu za 10 do 20°C i provjerite da stupanj pročišćavanja odgovara smoli |
| Crne mrlje se stalno vraćaju | Ugljik zarobljen u mrtvim zonama ili istrošeni nepovratni ventil | Pokrenite kemijsko pročišćavanje, zatim pregledajte vijak i povratni ventil na istrošenost |
| Boja se neće potpuno razbistriti | Nedovoljan volumen pročišćavanja ili nizak protutlak | Povećajte količinu pročišćavanja i koristite kratke injekcije pod visokim pritiskom |
| Purge se skrutne u bačvi | Toplinska neusklađenost između prozora za čišćenje i obrade | Uskladite spoj za čišćenje s temperaturom taljenja smole koja se čisti |
| Pruge se pojavljuju u prvim dijelovima | Kontaminacija zarobljena u vrućem kanalu ili vrhu mlaznice | Očistite s otvorenom mlaznicom i pokrenite korak pročišćavanja specifičan za vrući kanal |
Čišćenje strojeva za vertikalno injekcijsko prešanje
Vertikalne preše slijede iste osnove čišćenja, ali okomiti raspored vijaka i česte promjene boje kalupa zaslužuju dodatnu pozornost.
A standardni vertikalni stroj za injekcijsko prešanje ima koristi od rutine pročišćavanja dizajnirane oko njegove geometrije vijka; okomita cijev ima tendenciju zadržavanja pigmenta u nižim letvicama, tako da operateri trebaju nastaviti s pročišćavanjem sve dok dva uzastopna mlaza ne budu potpuno ujednačena. Za medicinske i elektroničke radove, LIZHU-ovi vertikalni stroj za injekcijsko prešanje postava uključuje oprema za precizno oblikovanje koji održava stabilne temperature taline i smanjuje toplinske varijacije koje pročišćavanje čine manje predvidljivim.
 Standardni vertikalni stroj za injekcijsko prešanje, dobavljač, tvrtka LIZHU Machinery je proizvođač i tvrtka za veleprodaju standardnih vertikalnih strojeva za injekcijsko prešanje u Kini, koja nudi veleprodajna rješenja... Pogledajte proizvod →
Ako vaš plan proizvodnje zahtijeva česte promjene boja, an električni vertikalni stroj za injekcijsko prešanje često bolje pristaje, jer rotacija vijka sa servo pogonom daje postojanost protutlaka koja ravnomjerno čisti boju u manje ciklusa. Operacije koje prelivaju dvije ili tri boje mogu uzeti u obzir a višebojni vertikalni stroj za injekcijsko prešanje , što smanjuje broj promjena po smjeni i izravno smanjuje potrošnju smjese za pročišćavanje.
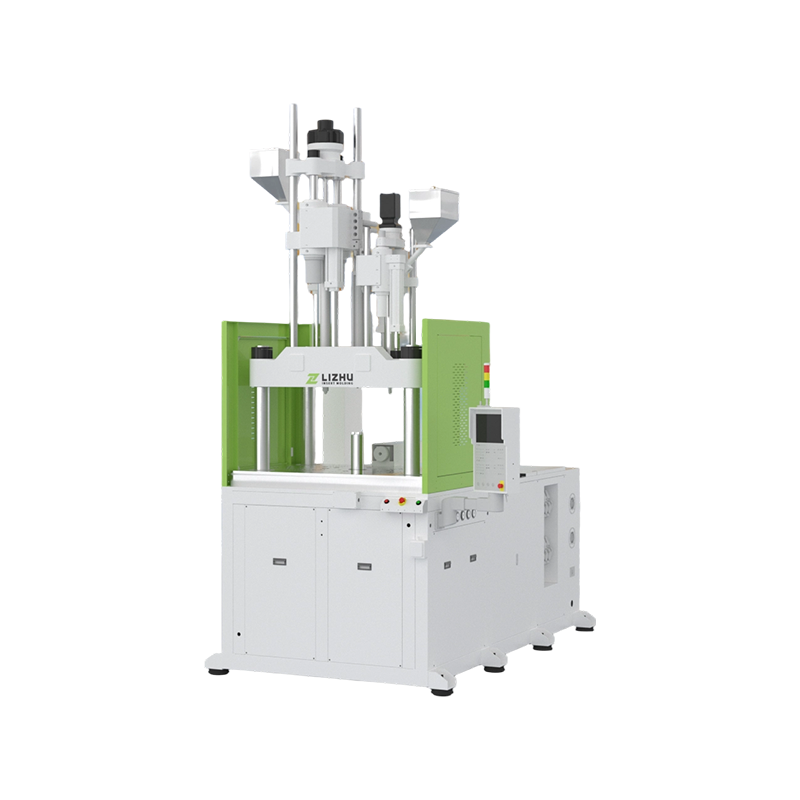 Višebojni vertikalni stroj za injekcijsko prešanje dobavljač, tvrtka LIZHU Machinery je proizvođač i tvrtka za veleprodaju višebojnih strojeva za vertikalno injekcijsko prešanje u Kini, koja nudi veleprodajne... Pogledajte proizvod →
 Električni vertikalni stroj za injekcijsko prešanje Dobavljač, tvrtka LIZHU Machinery dobavljač je i tvrtka proizvođača električnih vertikalnih strojeva za injekcijsko prešanje u Kini, koja nudi veleprodajna rješenja... Pogledajte proizvod →
Najbolji primjeri iz prakse za brže, čišće promjene
Male proceduralne promjene spajaju se u mjerljive dobitke u radu u cijeloj radnji.
- Napravite karticu s receptom za pročišćavanje za svaku obitelj materijala, navodeći stupanj spoja, temperaturu, protutlak i broj ciklusa.
- Izmjerite vrijeme pročišćavanja i potrošnju materijala po promjeni. Smanjenje vremena čišćenja od 10 posto u pet preša dodaje stotine produktivnih strojnih sati godišnje.
- Držite mlaznicu i vrući kanal na temperaturi pročišćavanja tijekom čišćenja. Hladne zone zadržavaju pigment i ugljik.
- Nikada nemojte prekoračiti maksimalnu preporučenu temperaturu spoja za čišćenje; pregrijani materijal za čišćenje može karbonizirati i dodatno zagaditi cijev.
- Obučite operatere za očitavanje puževa za čišćenje. Čist, jednolik metak jedini je pouzdan znak da je bačva spremna za proizvodnju.
- Zakažite kemijsko čišćenje tijekom preventivnog održavanja umjesto da čekate vidljivi problem kvalitete.
Čišćenje stroja za injekcijsko prešanje FAQ
Koliko često trebam čistiti stroj za injekcijsko prešanje?
Očistite pri svakoj promjeni materijala, svakoj promjeni boje i prije svakog planiranog gašenja. Ako se promjene boje iz tamne u svijetlu dogode više od jednom po smjeni, pratite vrijeme pročišćavanja po događaju kako biste identificirali strojeve kojima je potreban rekonstruirani vijak ili povratni ventil.
Koliko smjese za pročišćavanje trebam koristiti po pročišćavanju?
Kao početnu točku upotrijebite najmanje jedan i pol volumen bačve. Tamni pigmenti i karbonizirane naslage obično zahtijevaju dva do tri volumena bačve, a sporo pročišćavanje obično zahtijeva više volumena od onog pod dobrim pritiskom.
Mogu li očistiti običnom smolom umjesto komercijalne smjese?
Za brze promjene boje iz iste obitelji, obična smola može poslužiti, ali joj nedostaje viskoznost i kemijski sastav nosača kao kod komercijalnog čišćenja. U praksi, ušteda na trošku spoja obično košta više u otpadu, radu i vremenu stroja.
Trebam li drugačije čistiti na stroju za okomito injekcijsko prešanje?
Postupak je isti, ali okomiti vijak i niži položaj mlaznice olakšavaju taloženje teških pigmenata. Upotrijebite dovoljan protutlak kako bi se talina kretala i potvrdite čistoću uzastopnim jednoličnim udarcima prije zatvaranja kalupa.
Zaključak
Čišćenje je proces proizvodnje, a ne posao čišćenja. Definirani postupak pročišćavanja štiti kvalitetu dijelova, skraćuje vrijeme prijelaza i produljuje životni vijek vijka, bačve i povratnog ventila. Uskladite spoj s onečišćenjem, svaki put slijedite korake istim redoslijedom i rezultat će biti vidljiv u kanti za otpad i rasporedu proizvodnje.


