 中文简体


Stroj za injekcijsko prešanje pretvara plastične kuglice, silikon ili drugu smjesu koja se može taliti u gotove dijelove. On topi materijal, ubrizgava ga u zatvoreni kalup pod pritiskom, drži ga dok se dio hladi, zatim otvara kalup i izbacuje dio. Tonaža, promjer vijka, raspored stezanja i tip kontrolera su detalji koji služe za te četiri akcije.
Praktičan odgovor za sve koji biraju veličinu ili kupuju jedan je kraći. Uskladite silu stezanja s projektiranom površinom dijela, uskladite kapacitet udarca s težinom dijela plus klizač i uskladite raspored stroja, okomit ili vodoravan, s načinom na koji se dio mora napuniti, pregledati i ukloniti. Ispravite te tri stvari i većina preostalih odluka dolazi na svoje mjesto; jednom pogriješite i nijedna značajka kontrolera neće to nadoknaditi.
Okomito ili vodoravno: Prvo odlučite ovo
Horizontalnoni strojevi dominiraju automatskim oblikovanjem velikih količina malih, jednostavnih dijelova, dok okomiti strojevi dominiraju oblikovanjem umetaka, radom na više stanica i svim poslovima gdje pristup području kalupa određuje vrijeme ciklusa.
| Aspekt | Horizontal | Okomito |
|---|---|---|
| Površina po jedinici | Duži otisak, često 2 do 3 m | Kompaktan, često ispod 2 m |
| Kretanje plijesni | Otvara se vodoravno, dijelovi padaju gravitacijom | Otvara se okomito, dio leži na donjoj polovici |
| Umetanje učitavanja | Potreban je robot ili nespretan doseg | Rukovatelj utovaruje sprijeda, ravno prema dolje |
| Tipični dijelovi | Ambalaža s tankim stijenkama, zatvarači, jednostavna kućišta | Konektori, sklopovi kabela, trim, LSR brtve |
| Zajednički tonažni raspon | 50 do 1000 tona i više | 15 do 250 tona, veće na upit |
Vertikalna orijentacija nije kompromis za male dijelove. To je drugačiji odgovor na isto pitanje: kako materijal staviti u kalup, a gotove dijelove iz njega, uz najmanje rukovanja?
Ciklus kalupljenja u četiri poteza
Svaki ciklus injekcijskog prešanja je slijed stezanja, ubrizgavanja, hlađenja i izbacivanja, a gotovo svaki problem kvalitete vodi do jedne od te četiri faze.
- Stezaljka i zaključavanje. Kalup se zatvara i stezaljka ga drži protiv pritiska šupljine. Premalo sile pokazuje se kao bljesak; previše troši kalup i spone.
- Ubrizgati. Vijak se pomiče prema naprijed, ispunjavajući šupljinu od vrata prema van. Veličina mlaznice, brzina ubrizgavanja i točka prijelaza odlučuju o tome hoće li se dio puniti ili kratko brizgati.
- Držite i ohladite. Pritisak se održava dok se vrata smrzavaju i dio se skuplja. Vrijeme zadržavanja i hlađenja obično čini veći dio ciklusa.
- Otvorite i izbacite. Kalup se otvara i igle za izbacivanje ili ploča za skidanje guraju dio van. Ravnoteža izbacivanja odlučuje hoće li tanka rebra i izbočine preživjeti tisuće ciklusa.
Budući da se sekvenca ponavlja za milijune snimaka, ponovljivost je važnija od bilo koje najveće brojke na podatkovnoj tablici.
Vertikalne konfiguracije koje ćete sresti na listu s ponudama
Vertikalni strojevi za injekcijsko prešanje prodaju se kao skupina rasporeda, a ne jedan model, a raspored odlučuje što vaši operateri mogu fizički raditi tijekom smjene.
- Standardna vertikala: jedna donja ploča, najjednostavniji i često najisplativiji izbor za male umetke.
- Jednostruki klizni stol: donja polovica kalupa se kreće lijevo-desno, tako da jedna stanica oblikuje dok je druga napunjena.
- Dvostruki klizni stol: dva položaja punjenja, korisna kada se mora postaviti nekoliko malih umetaka po udarcu.
- Rotacijski stol: dvije do četiri niže stanice indeksirane su ispod jedne stezaljke, tako da se utovar i hlađenje preklapaju.
- Električna vertikala: servo pogon, ponovljiv i poželjan tamo gdje su čistoća i tanki zidovi važni.
- Višebojno i okomito-vodoravno: dvije injekcijske jedinice za dva materijala ili dvije boje u jednom ciklusu.
- Prilagođena velika niska baza: niska radna visina za teške ili glomazne dijelove kao što su oprema automobila.
 Standardni vertikalni stroj za injekcijsko prešanje za postavljanje umetaka Okomito mold closing and injection layout saves space and supports manual or robotic insert placement for complex parts needing high-precision alignment. Pogledajte proizvod →
Ako vaš dio nosi umetak, započnite razgovor opisivanjem kako taj umetak dolazi do kalupa, rukom, pladnjem ili dodavačem. Taj odgovor sužava konfiguraciju brže nego bilo koji izračun tonaže.
Tri brojke koje odlučuju hoće li stroj odgovarati
Sila stezanja, kapacitet udarca i razmak od spone eliminiraju više strojeva kandidata od bilo koje druge specifikacije, stoga ih provjerite prije nego što raspravljate o bilo čemu drugom.
| Specifikacija | Ono što kontrolira | Što provjeriti |
|---|---|---|
| Sila stezanja | Držanje kalupa zatvorenim protiv pritiska šupljine | Projicirana površina dijela pomnožena s faktorom tlaka šupljine, plus margina |
| Kapacitet šuta | Koliko taline cijev može dati po hicu | Dio težine plus trkač, s dodatkom za jastuk |
| Razmak od spone i visina kalupa | Pristaje li kalup fizički | Širina, visina i debljina kalupa u odnosu na ploče |
| Promjer vijka | Stopa plastificiranja u odnosu na tlak ubrizgavanja | Ciljni ciklus i viskoznost materijala |
| Vrijeme ciklusa sušenja | Osnova za procjenu stvarnog vremena ciklusa | Dodajte vrijeme ubrizgavanja, zadržavanja i hlađenja za dio |
Razlika od pet posto u procijenjenoj veličini sačme između dva dobavljača obično odražava različitu geometriju vijka, a ne pravi jaz u kapacitetu, stoga usporedite promjer vijka, omjer duljine i promjera i tlak ubrizgavanja zajedno.
Servo i električni pogoni: Gdje se novac vraća
Servo-hidraulički i potpuno električni pogoni svoju cijenu zarađuju ponovljivošću i upotrebom energije, a ne nižom nabavnom cijenom.
Na hidrauličkom stroju fiksne zapremine pumpa nastavlja isporučivati protok tijekom dugog dijela ciklusa hlađenja, a ta se energija praznog hoda godinama plaća pri svakom udarcu. Servo pogoni usklađuju snagu pumpe sa zahtjevima svake faze, što smanjuje energiju po udarcu i dosljednije održava brzinu ubrizgavanja. Ista logika vrijedi i za nadogradnje servo pogona na vertikalnim platformama, gdje se prednost očituje u punjenju tankih stijenki i ponovljivosti tijekom duge smjene.
Usklađivanje stroja s dijelom, a ne brošurom
Jezik industrije je koristan filtar: medicinski, 3C i automobilski kupci traže različite stvari od onoga što izgleda kao ista klasa strojeva.
Medicinske i 3C komponente
Mali dijelovi tankih stijenki s uskom tolerancijom dimenzija i strogim zahtjevima za čistoćom guraju kupce prema električnim vertikalnim strojevima. Kontrola ubrizgavanja u zatvorenoj petlji, stabilna temperatura taline i nizak rizik od kontaminacije važniji su od sirove tonaže, a takvi se strojevi obično specificiraju s malim vijkom, završnom obradom pogodnom za čiste prostorije i dokumentiranom brojkom ponovljivosti.
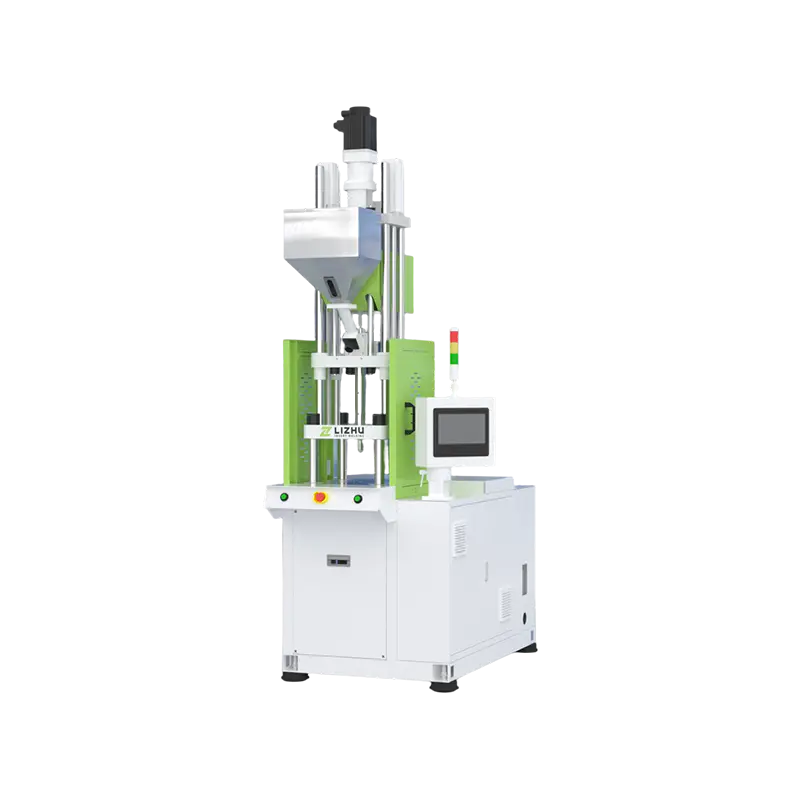 Električni vertikalni stroj za injekcijsko prešanje za precizno umetanje Električni pogon i okomito kretanje kalupa usmjereni su na visokoprecizno ubrizgavanje umetaka i precizne dijelove, posebno male komponente kojima je potrebna stroga tolerancija i čistoća. Pogledajte proizvod →
Automobilski unutarnji i vanjski dijelovi
Veliki ukrasni dijelovi, nosači i unutarnje ploče pogoduju niskoj radnoj visini, velikodušnoj veličini ploče i preši koja se može utovariti bez dizalica. Vertikalna hidraulička preša ili stroj za vanjsko oblikovanje automobila često obavljaju posao koji standardna jedinica za ubrizgavanje ne može, osobito na načinima kompresije i oblikovanja pod niskim pritiskom.
 Stroj za vanjsko oblikovanje automobila za štancanje i oblikovanje Okomito hydraulic press uses stamping force and precise molds to punch, trim, bend, or shape automotive exterior parts in batch production. Pogledajte proizvod →
Teški umetci i dijelovi od više materijala
Sklopovi kabela preko utisnutog metala, brtve oblikovane na plastični okvir i dvobojni gumbi dijele jednu osobinu: nešto se mora staviti u kalup prije nego stigne plastika. Rasporedi s kliznim stolom i rotirajućim stolom dopuštaju da se punjenje odvija dok se druga stanica hladi, što je često razlika između ciklusa od 30 sekundi i ciklusa od 15 sekundi.
Koliko stroj stvarno košta tijekom pet godina
Nabavna cijena najmanja je linija petogodišnjeg troška stroja za injekcijsko prešanje.
Energija i materijal
Energija po udarcu, početni otpad i smjesa za pročišćavanje skaliraju se s proizvodnim satima, a to su prvi troškovi koje smanjuje servo ili potpuno električni stroj.
Kalupi i zastoji
Bljesak uzrokovan lošim stezanjem rano troši kalupe. Sat neplaniranog zastoja na stroju srednje veličine obično košta više od godinu dana narudžbi rezervnih dijelova.
Ljudi i prostor
Vertikalni rasporedi smanjuju korake rukovanja, a kompaktni otisci smanjuju najamninu. Obuka i vrijeme promjene određuju koliko će se brzo novi kalup početi isplatiti.
U pisanom obliku zatražite potrošnju energije po udarcu, preporučene intervale održavanja i uobičajeno vrijeme prijelaza, a zatim usporedite ta tri broja umjesto ukupnog iznosa.
Točke održavanja koje štite vrijeme neprekidnog rada
Većina neplaniranih zastoja povezuje se s pet rutinskih stavki, od kojih nijedna nije skupa.
- Temperatura hidrauličkog ulja, razina i stanje filtra, provjeravaju se tjedno, a ne godišnje.
- Istrošenost vijka i cijevi, koja se najprije očituje u padanju težine sačme i nestabilnom položaju jastuka.
- Podmazivanje spone i razmak čahure, koji utječu na ponovljivost stezanja i bljesak.
- Trake grijača i termoparovi, gdje jedna pokvarena zona iskrivljuje cijeli profil temperature.
- Sila stezanja ponovno se provjerava nakon svake promjene kalupa, s odgovarajućim mjeračem sile, a ne očitanjem stroja.
Kratka kontrolna lista postavljena na stroju sprječava više kvarova nego raspored obnove.
FAQ
Kolika mi je sila stezanja potrebna?
Pomnožite projiciranu površinu dijela i klizača s faktorom pritiska šupljine za svoj materijal, a zatim dodajte otprilike 20 posto margine. Tanke stijenke, dugi putevi protoka i materijali visoke viskoznosti povećavaju taj faktor.
Može li okomiti stroj raditi bez nadzora?
Da, nakon umetanja umetaka, uklanjanje dijelova i provjere kvalitete su automatizirani. Izgled pomaže na neki način, jer je kalup okrenut prema operateru, a komplicira ga na neki način, jer dio leži na donjoj polovici umjesto da padne.
Koja je razlika između kliznog i rotacijskog stroja?
Klizni stroj pomiče jednu donju polovicu kalupa vodoravno između dva položaja; rotacijski stroj indeksira dvije do četiri niže stanice oko vertikalne osi. Rotirajući stolovi odgovaraju većem broju stanica, klizni stolovi odgovaraju većim kalupima.
Trebaju li silikonski ili LSR dijelovi poseban stroj?
Potreban im je stroj pripremljen za njih: namjenski vijak i bačva, precizna kontrola niske temperature, a često i sustav hladne palube ili ventila za zaustavljanje preranog stvrdnjavanja.
Koliko često treba provjeravati silu stezanja?
Nakon svake izmjene kalupa iu određenim intervalima između. Sporo pomicanje snage jedan je od najčešćih skrivenih uzroka bljeskalice i trošenja kalupa.
Odabir graditelja, a ne samo stroja
Listovi sa specifikacijama izgledaju slično kod svih dobavljača, tako da je razlika obično u tome koliko je procesa graditelj spreman objasniti. Pitajte kako se stroj testira prije otpreme, koji su rezervni dijelovi na zalihama, kako su operateri obučeni za promjenu i jesu li prilagođeni rasporedi kao što su višebojni ili niskobazni strojevi izrađeni unutar tvrtke. LIZHU Machinery, na primjer, objavljuje asortiman vertikalnih strojeva i profil tvrtke i dokumentira svoje okomito ubrizgavanje, hidrauličku prešu i silikonsku opremu zajedno s podacima o tvornici i certifikatu.
Počnite s dijelom, kalupom i rukama operatera. Stroj slijedi iz toga.


